Leikkaus vaikuttaa nahan kulutukseen, reunan laatuun ja sopivuuteen soljen kanssa. Vyöohjelmien osalta hyödyllinen vertailukohta on hyväksyttävien osien kustannukset ja tuotos todellisesta materiaaliseoksesta. Koneen mainostettu paikannustarkkuus tai yksi nopea leikkaussykli eivät voi varmistaa tätä tulosta.
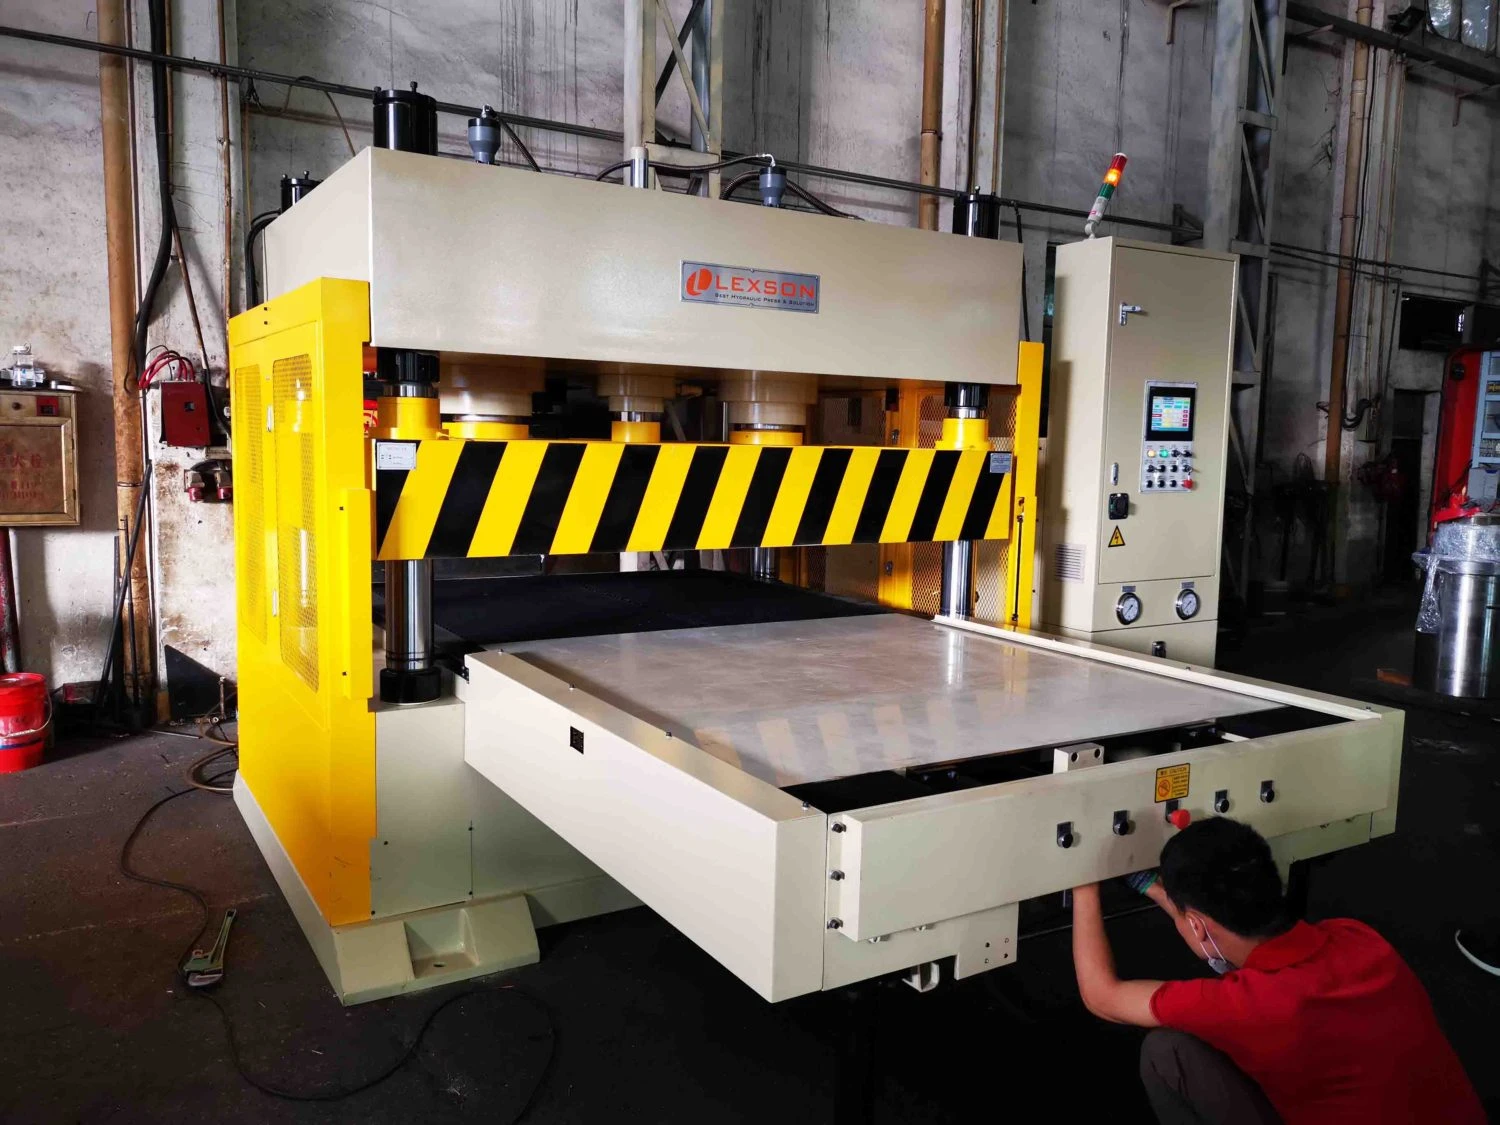
Hydraulinen klikkeripuristin leikkaa muotoillulla muotilla. CNC-digitaalinen leikkuri seuraa ohjelmoitua rataa sopivilla työkaluilla, joihin voi kuulua veitsi. Molemmat soveltuvat nahkatuotteiden tuotantoon. Vyöntuotannon työnkulkuun kuuluu myös valmistelu, viimeistely ja kokoonpano, jotka tulisi ottaa huomioon läpimenoa verrattaessa.
Tämä opas tarkastelee mekaniikkaa, pesäytymistä, mittoja, työkaluja ja tilausmääriä. Se käyttää laitevalmistajien tietoja selittääkseen käytettävissä olevat lähestymistavat määrittämättä yleisiä hintoja, romuprosentteja tai suorituskykytakuita koko koneluokalle.
Mitkä ovat klikeripuristimien ja CNC-järjestelmien keskeiset erot?
Keskeinen ero on leikkausreitin muodostuminen: fyysinen muotti määrittää ääriviivat stanssileikkauksessa, kun taas digitaalinen tiedosto ohjaa työkalua CNC-työnkulussa. Koneen kokoonpano ja automaatio vaihtelevat molemmissa ryhmissä.
Hydraulisen klikkeripuristimen mekaniikka
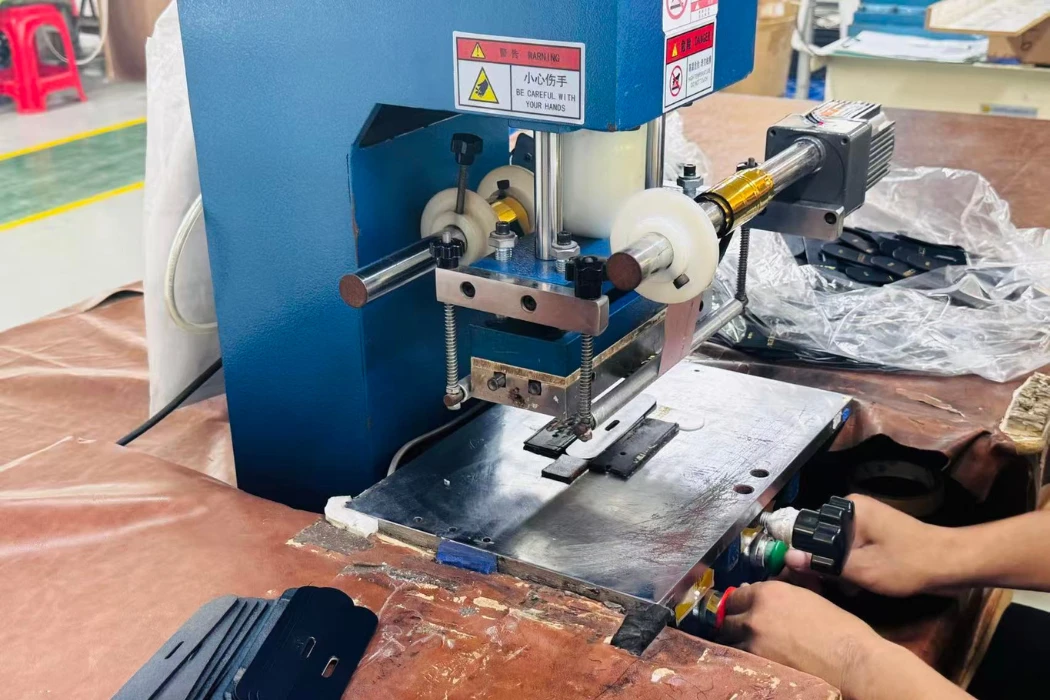
Teroitettu leikkuutyökalu asetetaan materiaalin päälle sopivan leikkuupinnan päälle. Puristin tuottaa tarvittavan voiman leikkuuterän työntämiseksi materiaalin läpi. Tämän kutsuminen vain "tylpäksi murskaukseksi" jättää huomiotta terävän työkalun roolin.
Puristimen kapasiteetin, pään järjestelyn, muotin koon ja materiaalin paksuuden on oltava yhteensopivia. Ohjaimet ja turvalliset käyttösekvenssit vaihtelevat mallin mukaan; noudata valmistajan käyttöohjeita. ATOMin nahkatuotevalikoimaan kuuluu sekä stanssaus- että digitaalisia järjestelmiä.
Miten CNC-digitaalinen leikkaustekniikka toimii
Digitaalinen leikkuri lukee ohjelmoidun geometrian ja seuraa työkalun rataa yhteensopivalla leikkuutyökalulla. Värähtelevä veitsi on yksi vaihtoehto, ei jokaisen CNC-leikkurin vakiovaruste. Zündin työkaluvalikoima havainnollistaa erilaisia veitsi-, lävistys- ja merkkausvaihtoehtoja.
Materiaalin kiinnitys, terän valinta ja leikkaussyvyys vaikuttavat lopputulokseen. Alipainealusta voi tukea vakautta, mutta se ei poista kaikkea liikettä tai työkalun taipumista. Värähtelytaajuus ja iskunnopeus tulee ottaa valitun työkalun tiedoista, eikä niitä tule kuvata yhdeksi universaaliksi terän kierrosluvuksi.
Asennusajan ja työnkulun vertailu
Stanssin vaihto voi sisältää työkalun paikantamisen ja tarkistamisen, koneen asettamisen ja ensimmäisen leikkauksen hyväksymisen. Digitaalinen vaihto voi sisältää tiedoston valmistelun, nestauksen, työkalun valinnan, materiaalin rekisteröinnin ja ensimmäisen kappaleen hyväksynnän. Tiedoston lataus on vain yksi osa tätä työnkulkua.
Ajoita edustava työ materiaalin lastauksesta hyväksyttävien osien valmiiksi saamiseen seuraavaa prosessia varten. Sisällytä keräily, lajittelu ja tarkastus. Kiinteä muotin paino tai universaali sekuntimäärän vertailu vaihtoa kohden ei ole luotettava eri työpajojen välillä.
Miten leikkausmenetelmät vaikuttavat nahkajätteen määrään?
Nahan muoto, käyttökelpoiset laatuvyöhykkeet, osan koko, syysuunta ja lajitelma vaikuttavat kaikki saantoon. Pitkät vyöhihnat voivat asettaa erilaisia pesäytymisrajoituksia pieniin nahkakappaleisiin verrattuna. Vertaa järjestelmiä, joissa on vastaavat nahat ja samat hyväksymissäännöt.
Manuaalinen pesätys teräsviivaimilla
Käyttäjä voi tarkastaa luonnolliset jäljet ja sijoittaa matriisit tuotteen laatuvaatimusten täyttämiseksi. Hyvä sijoittelu edellyttää muutakin kuin näkyvän ääriviivan täyttämistä: venytyssuunta, sävy ja yhteensopivat osat voivat olla tärkeitä. Sopiva välistys riippuu matriisista ja prosessista.
Kirjaa ylös, miksi materiaali hylätään tai jätetään käyttämättä. Jonkin verran näennäistä hävikkiä suojelee tuotteen laatua, kun taas huonot asettelut tai ehkäistävissä olevat leikkausvirheet voivat olla vähennettävissä. Yleismaailmallinen aukko- tai hävikkiprosentti ei pysty erottamaan näitä syitä.
Digitaalinen pesimä ja laatukartoitus
Zündin nahantyönkulku kuvaa ääriviivojen tallennuksen, aiemmin merkittyjen laatuvyöhykkeiden rekisteröinnin, nestauksen, leikkaamisen ja poiminnan. Se kuvaa myös kokoonpanoja, joissa osat asetetaan manuaalisesti ja kamera on päivitys. Digitaalinen leikkaus ei aina sisällä automaattista virheiden tunnistusta.
Ohjelmisto tarvitsee asianmukaiset säännöt suunnalle, laatualueille ja sallituille väleille. Algoritmi ei voi tehdä käyttökelvottomasta alueesta sopivaa premium-vanteelle tai taata, että jokaisesta neliötuumasta tulee tuote. Tarkista asettelu todellisten materiaalien ja suunnittelurajoitusten perusteella.
Materiaalisaannon vertailu
Sovi saannon määritelmästä ennen kokeilua: esimerkiksi hyväksyttyjen leikkausosien pinta-ala jaettuna syöttömateriaalin pinta-alalla yhdenmukaisen mittausmenetelmän mukaisesti. Seuraa hylättyjä osia ja muille tuotteille varattua materiaalia erikseen, jotta vertailu on mielekästä.
Suorita edustavat materiaali- ja kokosekoitukset ja vertaa sitten hyväksyttyä tuotantomäärää, työmäärää ja loppupään virheitä. Digitaalinen nestaus voi parantaa toiminnan tuottoa, mutta parannus on mitattava. Sen ei voida olettaa olevan sama prosenttiosuus kaikissa hihnatehtaissa.
| Vertailukohde | Stanssauksen työnkulku | Digitaalisen leikkauksen työnkulku |
|---|---|---|
| Sijoitus | Operaattori tai konfiguroitu sijoitusprosessi | Manuaalinen, avustettu tai automaattinen nestaus järjestelmästä riippuen |
| Laatuvyöhykkeet | Toimijoiden tunnustaminen ja sovitut säännöt | Kartoitettujen tietojen ja pesäsääntöjen on oltava luotettavia |
| Väli | Vahvista muotin, materiaalin ja leikkauspinnan osalta | Terän, materiaalin ja kiinnityksen validointi |
| Saantotodisteet | Mittaa hyväksytty tuotos edustavalla materiaalilla | Käytä samaa materiaalia ja hyväksymisperustetta |
Kumpi järjestelmä tarjoaa paremman mittatoleranssin hihnoille?
Hihnan leveyden merkitys
Leveyden ja paksuuden on sovittava soljen ja viimeistellyn reunan muotoon. Liiallinen leveys voi aiheuttaa hankausta, kun taas liian pieni leveys voi vaikuttaa ulkonäköön tai pysyvyyteen. Merkittävä määrä riippuu metalliosien geometriasta, ei yleisestä millimetrin säännöstä.
Aseta ensin valmiin osan vaatimus ja kohdista sitten ohjaus leikkaukseen ja sitä seuraaviin prosesseihin. Mittaa määritellyissä paikoissa ja sovituissa olosuhteissa. Leikatulla aihiolla ja reunamaalatulla kootulla hihnalla voi olla eri mitat.
Klikkarin puristimen toleranssi ja työkalun kunto
Matriisin geometria, terävyys, materiaalin käyttäytyminen, leikkuulaudan kunto ja koneen asetukset vaikuttavat mittoihin ja reunoihin. Tarkasta työkalun ja näytteen tuotos sen sijaan, että jokaiselle teräsmittamatriisille määrittäisit saman toleranssin tai taipuman.
Käytä ensimmäisen kappaleen tarkistuksia ja asianmukaista prosessinaikaista näytteenottoa. Tutki leikkauslaadun muutoksia ennen pitkän ajon jatkamista. Työkalun huollossa on noudatettava työkalun ja koneen toimittajan ohjeita; kaikki vaurioituneet työkalut eivät sovellu teroitukseen.
CNC-tarkkuus ja valmiiden osien tulokset
Koneen erittelyn mukainen paikannustarkkuus eroaa nahan saavutetusta toleranssista. Terän kuluminen, kiinnitys, materiaalin liike ja radan asetukset voivat vaikuttaa leikkaukseen. Digitaaliset järjestelmät eivät poista kaikkia fyysisten vaihteluiden lähteitä.
Pyydä koeleikkausta halutulla paksuudella, kovuudella ja geometrialla. Mittaa todelliset osat asiaankuuluvan käsittelyn ja viimeistelyn jälkeen. Vahvista tulos koko työalueella ja toista ajoja sen sijaan, että väittäisit joka ensimmäisen ja tuhannen hihnan olevan automaattisesti identtinen.
Vaikuttavatko ylläpito- ja työkalukustannukset tulokseesi?
Teräsviivainleikkaukset ja fyysinen varastointi
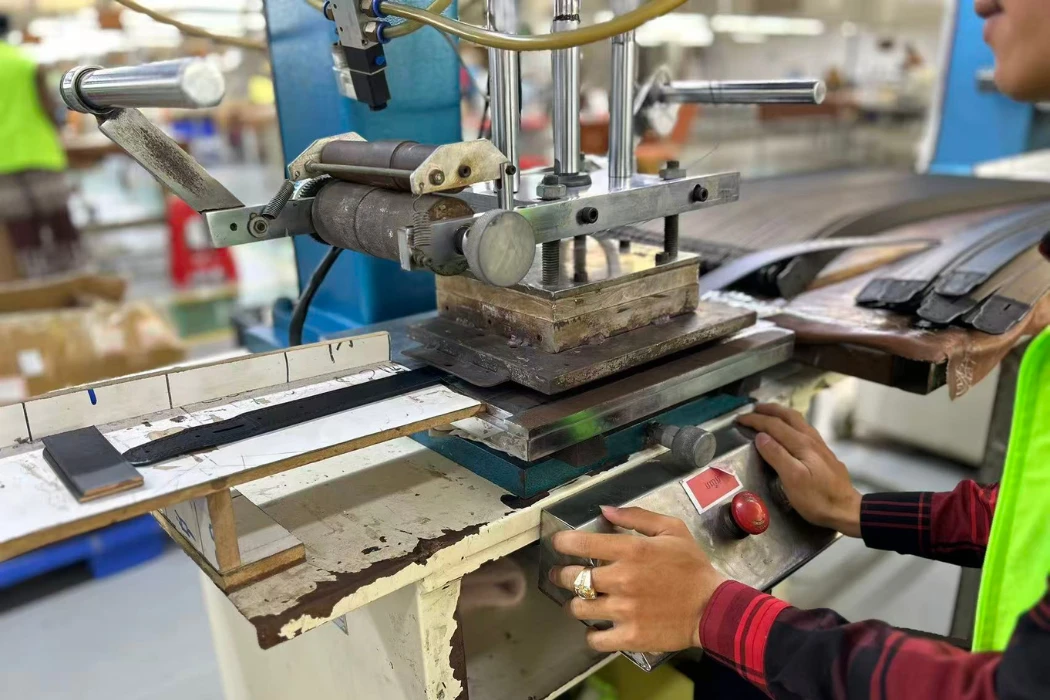
Sisällytä arvioon matriisin suunnittelu, valmistus, tunnistaminen, varastointi, tarkastus ja vaihto. Matriisien määrä riippuu siitä, leikkaako työnkulku kokonaisia ääriviivoja vai käyttääkö se jaettuja nauha- ja päätyprosesseja. Kaikki koot eivät välttämättä tarvitse kokonaan erillistä kokohihnamatriisia.
Sovi työkalun omistajuudesta ja käyttöoikeuksista uusintatilauksia varten. Kirjaa kunto ja hyväksytty geometria ja salli muutokset tuotteen muuttuessa. Toimittajien tarjoukset ovat hyödyllisempiä kuin tukematon universaali hinta per terä.
CNC-terät, ohjelmistot ja tuki
Digitaalisella leikkauksella voidaan välttää muotoiltujen stanssaus jokaista ääriviivaa varten, mutta se vaatii silti teriä, leikkauspintoja, työkalujen huoltoa ja sopivia tiedostoja. Ohjelmistolisenssit, päivitykset, tiedonhallinta, koulutus ja huolto voivat myös vaikuttaa kustannuksiin.
Älä pidä digitaalisia kuvioita ilmaisina vain siksi, että tiedostojen tallennus on halpaa. Geometrian valmistelu ja tarkistaminen vaatii työtä. Terän tyyppi, käyttöikä ja vaihtomenettely vaihtelevat materiaalin ja koneen mukaan; ei ole olemassa yleistä hintaa tai hihnamäärää terää kohden.
Pitkän aikavälin kustannusten vertailu
Vertaa asennetun koneen kustannuksia, apuohjelmia, työkaluja, ohjelmistoja, työvoimaa, huoltoa, seisokkiaikoja, materiaalien kulutusta ja hyväksyttyä tuotosta suunnitellun työmäärän aikana. Tarkista, mitä tarjous sisältää, mukaan lukien koulutus ja paikallinen tuki.
Käytä mitattuja koetietoja ja realistista käyttöastetta investoinnin arvioinnissa. Korkeampi ostohinta voidaan perustella yhdessä tuotantomixissä ja alikäyttö toisessa. Mikään yleinen materiaalinsäästöprosentti ei takaa nopeaa takaisinmaksua.
| Kustannusluokka | Die leikkaus | Digitaalinen leikkaus |
|---|---|---|
| Asennetut laitteet | Kone, leikkauspinta, asennus ja tuki | Leikkuri, työkalut, kiinnitysjärjestelmä, ohjelmisto ja asennus |
| Tuotteen valmistus | Stanssin suunnittelu tai jaetut leikkaustoiminnot | Tiedoston valmistelu, validointi ja sisäkkäisyyden määritys |
| Tarvikkeet | Leikkaustyökalut ja leikkauspinnat | Terät, leikkauspinnat ja muut määritellyt kulutusosat |
| Tallennus ja hallinta | Työkalujen tunnistaminen ja fyysinen varastointi | Tiedosto-/versionhallinta sekä fyysiset työkalut ja varaosat |
| Taloudellinen tulos | Laske hyväksyttyjen osien kustannukset | Laske samalla hyväksymis- ja työmääräperusteella |
Voiko tuotantomäärä sanella oikean leikkausteknologian?
Pienet ja räätälöidyt erät
Pieni työpaja voi suosia saatavilla olevia stanssauslaitteita toistuvien muotojen työstämiseen, kun taas tiheät muutokset voivat tehdä digitaalisesta leikkauksesta hyödyllisen jopa pienillä määrillä. Materiaali, työkalujen saatavuus ja laajempi prosessi määräävät valinnan.
Vertaa kehitystiheyttä ja osien valikoimaa sekä kuukausittaista määrää. Koulutus ja turvallinen käyttö ovat tärkeitä molemmille järjestelmille. Pelkkä alhainen hankintahinta ei takaa alhaisinta hyväksyttävää hintaa tuotetta kohden.
Vähittäismyyntitilausten skaalaus
Suuret tilaukset vaativat luotettavaa tuotantoa, ylläpitotukea ja prosessinohjausta. Toistuvat yksinkertaiset muodot sopivat stanssaukseen, kun taas sekalaiset kuviot ja koot voivat hyötyä digitaalisesta valmistelusta. Kumpikaan menetelmä ei hallitse kaikkea suurten volyymien työtä.
Etsi edustavia kapasiteettitodisteita ja suunnitelma pullonkaulojen, häiriöiden ja laatutarkastusten varalta. Tarkastele materiaalien käyttöä ja vastuullista hihnanvalmistusta erikseen perusteettomista väitteistä, joiden mukaan yksi kone on automaattisesti kestävä.
Hybridileikkauslattiat
Laitos voi kohdentaa eri osia eri laitteille. Pitkillä hihnoilla, muotoilluilla kärjillä, pidikkeillä ja koriste-esineillä voi olla erilaiset leikkaustarpeet. Hybridireitti on tuotantovaihtoehto, ei todiste siitä, että jokainen hienostunut tehdas noudattaa samaa järjestystä.
Validoi toimintojen väliset rajapinnat, mukaan lukien mitat ja osien tunnistaminen. Pyydä toimittajaa selittämään suunnittelusi reitti. Vahvista varsinaiselle tilaukselle ehdotetut laitteet ja prosessit, mukaan lukien mahdollinen ulkoistettu leikkaus.
Usein kysytyt kysymykset nahkavyön leikkauksesta
Ovatko CNC-koneet nopeampia kuin nahkavöiden klikkeripuristimet?
Se riippuu muodosta, materiaalista, asetuksista, lastauksesta ja lajittelusta. Vertaa koko työnkulkua ja hyväksyttyä tulosta. Stanssi voi leikata ääriviivan yhdellä vedolla, kun taas veitsi seuraa rataa, mutta kumpikaan havainto yksinään ei takaa kokonaistuottavuutta.
Mikä on nahanleikkausmuotin keskimääräinen käyttöikä?
Se riippuu työkalusta, materiaalista, leikkauspinnasta, asetuksista ja huollosta. Tarkista kunto ja teho sen sijaan, että luottaisit yleiseen iskujen määrään. Noudata toimittajan ohjeita korjauksen tai vaihdon suhteen.
Voivatko CNC-koneet leikata paksua kasviparkittua suitsinahkaa?
Jotkin kone- ja työkaluyhdistelmät voivat käsitellä paksua nahkaa. Varmista valmistajan kyky ja kokeile todellista materiaalia. Yleinen paksuusväite ei kata kaikkia olosuhteita, pinnoitteita tai työkalukokoonpanoja.
Kuinka paljon nahkaa menee hukkaan klikkeriprässiä käytettäessä?
Yleispätevää prosenttiosuutta ei ole. Nauhan laatu, muoto, osan mitat ja sijoittelusäännöt määräävät käyttökelpoisen saannon. Mittaa hyväksytyt osat yhdenmukaisella pinta-alalla ja erota väistämättömät hylkykappaleet ehkäistävissä olevista hylkykappaleista.
Tarvitsetko ammattitaitoista käyttäjää CNC-nahkaleikkuriin?
Kyllä. Tiedoston valmistelu, materiaalien arviointi, asetukset, työkalujen tarkastukset ja turvallinen käyttö vaativat edelleen osaamista. Automaatio muuttaa työtä, mutta ei poista vastuuta tuloksen varmentamisesta.
Millä leikkausmenetelmällä hihnan reunat ovat siistimmät?
Molemmat voivat tuottaa sopivat reunat oikeilla työkaluilla ja asetuksilla. Vertaa leikkauksia aidolla nahalla ja tarkasta ne suunnitellun viimeistelyprosessin jälkeen. Älä oleta, että kaikki stanssatut leikkaukset murskaavat reunan tai että kaikki digitaaliset leikkaukset ovat virheettömiä.
Leikkausreitin valinta vyöohjelmallesi
Määrittele ensin valmiit mitat ja ulkonäkö ja vertaa sitten mitattuja leikkaustuloksia, hyväksyttyä saantoa ja kokonaiskustannuksia. Oikean reitin tulisi tukea suunnitteluasi ja määrääsi pikemminkin kuin yleistä laitteiden luokittelua.
Hoplok- nahkavyön mittatilaustyönä valmistusta varten jaa piirustukset, materiaali, solki ja tilavuus, jotta tuotantoreitti voidaan vahvistaa. Nahkavyön vähimmäistilausmäärä on 300 yksikköä ja PU-vyön vähimmäistilausmäärä on 1 000 yksikköä; näytteet valmistuvat 2–3 viikossa ja irtotuotanto 60–90 päivässä. Sovittu kehitys- ja hyväksyntäaikataulu vahvistetaan tarjouksessa.